


Wielofrez – zastosowanie, rodzaje i dobór w praktyce warsztatowe
Dodano 2026-11-02
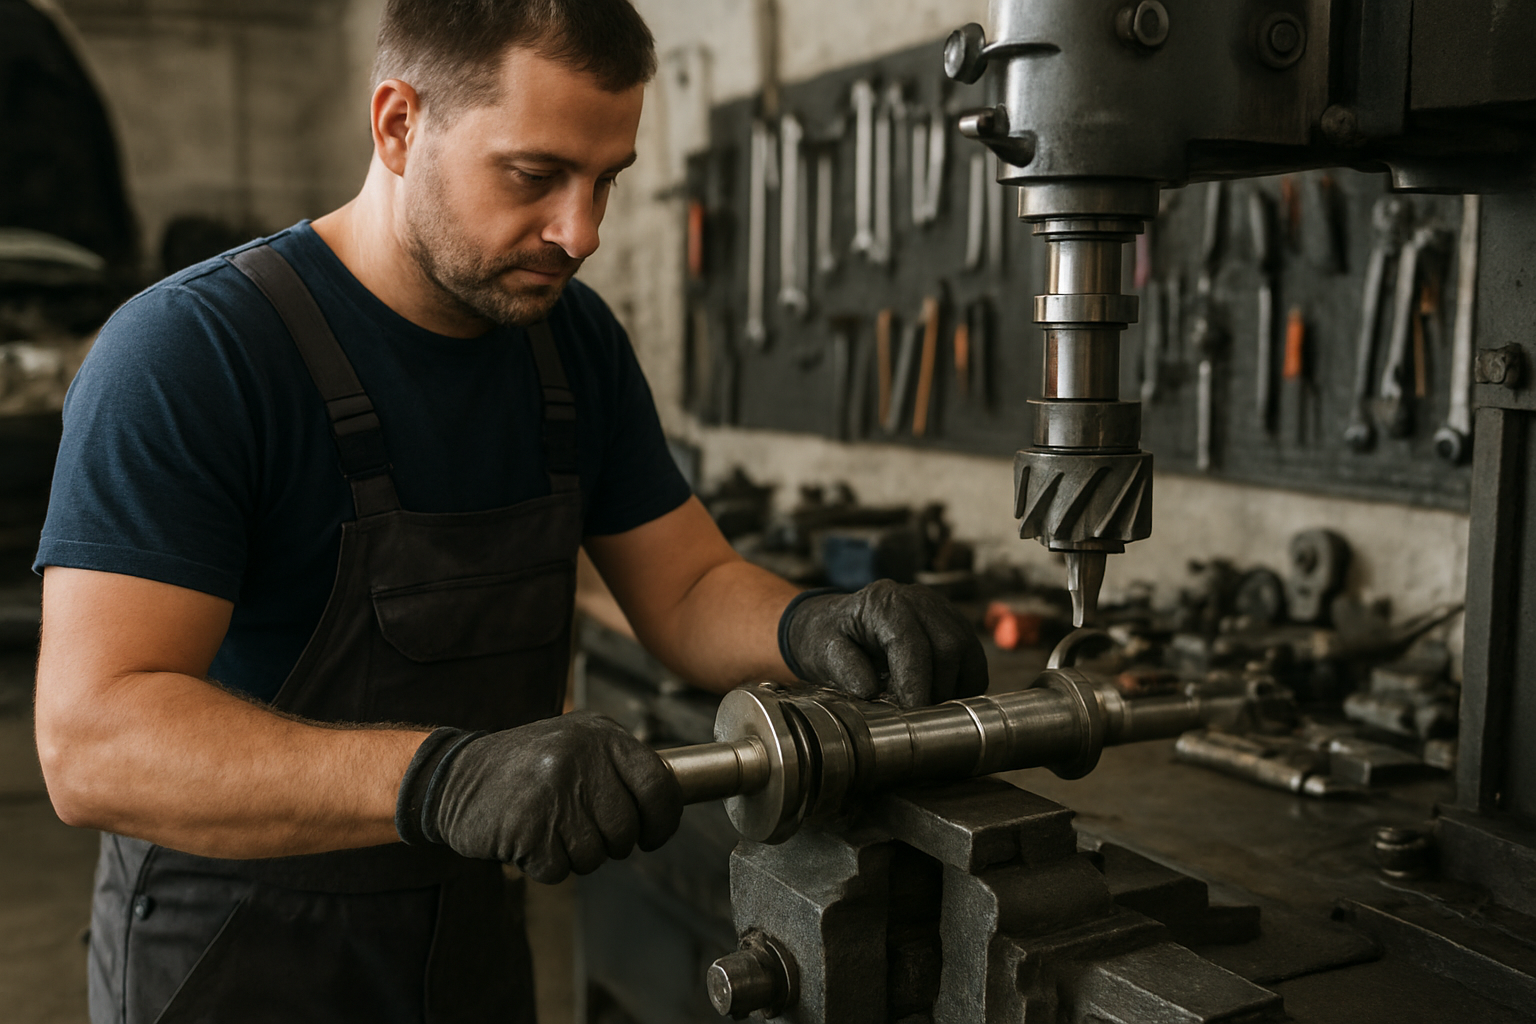
Co to jest wielofrez?
Wielofrez to ogólne określenie na frez o wielu ostrzach skrawających, przeznaczony do obróbki metalu, zwykle stali. Może mieć różną geometrię i kształt, ale kluczowe jest to, że jednocześnie pracuje wiele krawędzi tnących, co przyspiesza obróbkę i poprawia jakość powierzchni w porównaniu z prostymi narzędziami jednostrzowymi.
W praktyce warsztatowej słowem „wielofrez” często określa się:
- frez walcowy lub tarczowy o dużej liczbie zębów,
- frez palcowy o wielu ostrzach do rowków, kieszeni i faz,
- specjalne frezy wieloostrzowe do kształtów, wielowypustów czy wpustów.
Gdzie stosuje się wielofrez?
Wielofrezy spotkasz zarówno przy obróbce części samochodowych, jak i elementów maszyn rolniczych. Najczęściej używa się ich do:
- obróbki wałków (rowki pod wpust, wielowypusty, korekta średnic),
- frezowania płaszczyzn pod gniazda łożysk, oprawy, kołnierze,
- wykonywania rowków pod pierścienie zabezpieczające lub uszczelnienia,
- regeneracji części: planowanie, dorabianie gniazd, dopasowanie elementów mocujących.
W maszynach rolniczych wielofrezy przydają się przy dorabianiu i dopasowywaniu:
- wałków napędowych w przekładniach,
- mocowań piast i kołnierzy,
- gniazd pod łożyska i uszczelniacze w korpusach.
Podstawowe rodzaje wielofrezów
W praktyce „garażowo–warsztatowej” ma znaczenie głównie kilka typów wielofrezów, które możesz spotkać lub wykorzystać na małych frezarkach, tokarko–frezarkach albo mocując w oprawkach na większych wiertarkach kolumnowych (przy ograniczonym zakresie prac).
Wielofrez walcowy
Frez walcowy ma zęby na powierzchni walcowej, osiowo równolegle lub śrubowo. Stosuje się go głównie do:
- frezowania płaszczyzn,
- zdejmowania naddatku materiału na długich elementach,
- wyrównywania powierzchni przed dalszą obróbką.
Przy dużej liczbie ostrzy zapewnia dobrą wydajność, ale wymaga sztywnego mocowania materiału i stabilnej maszyny. Do zwykłej wiertarki ręcznej taki frez się nie nadaje – zbyt duże siły skrawania.
Wielofrez czołowo-walcowy (palcowy)
Frez palcowy ma ostrza zarówno na części walcowej, jak i czołowej. Dzięki temu:
- możesz wykonywać wgłębienia (frezowanie „z góry” w materiał),
- obrabiać rowki, kieszenie i schodki,
- wykonywać proste fazowania i kształtowanie krawędzi.
Wieloostrzowe frezy palcowe o małej średnicy stosuje się też w małych frezarkach do precyzyjnych prac, np. przy dorabianiu elementów adapterów, uchwytów, dodatkowych mocowań pod czujniki lub osprzęt.
Wielofrez tarczowy
Frez tarczowy ma formę tarczy z zębami na obwodzie. Służy głównie do:
- wykonywania wąskich rowków (np. pod wpusty),
- przecinania elementów (cięcie materiału),
- obróbki bocznych powierzchni rowków.
Przy odpowiedniej geometrii zębów i dużej liczbie ostrzy taki wielofrez tarczowy pozwala na czystą obróbkę rowków, ale wymaga dokładnego ustawienia głębokości i prowadzenia, aby nie „wjechać” zbyt głęboko.
Wielofrez do kształtów i wielowypustów
Istnieją specjalne wielofrezy o geometrii dopasowanej do danego kształtu – np. profilu wielowypustu, zarysu zęba czy specjalnego profilu pod nietypowe połączenia. Najczęściej spotykasz je w zakładach ślusarsko–mechanicznych albo w narzędziowniach, ale przy regeneracji starszych maszyn rolniczych czasem trzeba zlecić taką usługę z wykorzystaniem specjalnego wielofrezu.
Materiał wielofrezu – HSS czy węglik?
Najpopularniejsze są dwa typy:
- HSS (stal szybkotnąca) – bardziej „wybacza” błędy, nadaje się do mniejszych frezarek, dobrze znosi uderzenia, ale gorzej pracuje przy bardzo wysokich prędkościach.
- Węglik spiekany – pozwala na wyższe obroty i większą wydajność, ale wymaga sztywnej maszyny i stabilnego mocowania. Bardziej kruchy – nie lubi drgań i uderzeń.
W typowym warsztacie domowym i małym zakładzie najczęściej praktyczniejszy jest wielofrez HSS. Węglik spiekany ma sens przy częstej, powtarzalnej obróbce i sztywnych obrabiarkach.
Dobór wielofrezu do zadania
Przy doborze wielofrezu nie patrz tylko na średnicę. Ważne są:
- rodzaj obrabiarki – mała frezarka, tokarko–frezarka, wiertarka kolumnowa, duża frezarka konwencjonalna lub CNC,
- rodzaj materiału – zwykła stal konstrukcyjna, stal utwardzona, żeliwo, aluminium, mosiądz,
- rodzaj operacji – planowanie, rowkowanie, fazowanie, kształtowanie, regeneracja,
- wymagana dokładność – czy wystarczy „robocze” dopasowanie, czy potrzebny jest wymiar pod łożysko lub uszczelniacz.
Średnica i długość robocza
Większa średnica to:
- szerszy ślad frezowania,
- większe siły skrawania,
- większe wymagania co do sztywności mocowania.
Długość części roboczej dobieraj tak, aby nie wystawała niepotrzebnie daleko z oprawki. Im dłuższy wysięg, tym większe drgania, gorsza jakość powierzchni i większe ryzyko złamania.
Liczba zębów
Wielofrez z większą liczbą zębów:
- zapewnia lepsze wykończenie powierzchni przy tej samej posuwie na obrót,
- wymaga mniejszego posuwu na ząb,
- gorzej odprowadza wióry przy głębokich rowkach.
Do głębokich rowków i miękkich materiałów lepszy jest frez z mniejszą liczbą zębów i głębszymi przestrzeniami na wióry.
Podstawy pracy wielofrezem
Konkretnych obrotów i posuwów nie podaję, bo zależą od średnicy frezu, materiału i sztywności maszyny. Zawsze sprawdź zalecenia producenta narzędzia oraz możliwości swojej obrabiarki.
Mocowanie materiału
Element obrabiany musi być:
- pewnie zapięty w imadle, uchwycie tokarskim lub na stole z użyciem śrub i łap,
- podparty – dłuższe wałki podpieraj kłem lub podtrzymką,
- ustawiony prostopadle/równolegle do kierunku prowadzenia frezu.
Drgania i luz na mocowaniu są najczęstszą przyczyną:
- urywania ostrzy,
- „falowania” powierzchni,
- nadmiernego nagrzewania narzędzia.
Chłodzenie i smarowanie
Przy frezowaniu stali wielofrezem warto stosować:
- chłodziwo z układu obrabiarki, jeśli jest,
- olej do cięcia podawany z butelki kroplomierzem lub pędzelkiem,
- w ostateczności – przynajmniej nadmuch powietrza i przerwy na wychłodzenie.
Brak chłodzenia przy dłuższej pracy powoduje przegrzewanie ostrzy i szybsze stępienie frezu.
Bezpieczeństwo
- okulary ochronne obowiązkowo – wióry spod wielofrezu potrafią być ostre i długie,
- krótkie rękawy, brak luźnych elementów garderoby,
- nie wyciągaj wiórów ręką – używaj haczyka, szczotki lub sprężonego powietrza (po zatrzymaniu narzędzia),
- zanim zmienisz położenie detalu, wyłącz maszynę i poczekaj, aż frez całkowicie się zatrzyma.
Typowe zastosowania w praktyce samochodowej i rolniczej
Dorabianie rowka pod wpust na wałku
Do wykonania rowka pod wpust w wałku stosuje się zwykle frez tarczowy lub frez palcowy. Wałek trzeba dokładnie wycentrować i ustawić, a głębokość rowka kontrolować na bieżąco suwmiarką lub mikrometrem. Wymiary rowka i wpustu zawsze sprawdź w dokumentacji technicznej danego połączenia lub w katalogu norm.
Regeneracja gniazda łożyska
Zdarza się, że gniazdo łożyska w obudowie (np. przekładni w maszynie rolniczej) jest wybite. Jedną z metod naprawy jest przefrezowanie gniazda na większą średnicę i zastosowanie tulei lub łożyska o innym wymiarze. Średnice, pasowania i tolerancje w takim przypadku trzeba dobrać na podstawie dokumentacji i doświadczenia – nie wolno zgadywać, bo niewłaściwe pasowanie skróci życie łożyska.
Przeróbki i dopasowanie mocowań
Przy montażu niestandardowego osprzętu (np. dodatkowego zbiornika, uchwytu, przystawki) wielofrezem można:
- sfrezować powierzchnię pod dokładne przyleganie,
- wykonać rowki prowadzące lub gniazda pod nakrętki przesuwne,
- zaokrąglić rogi i dopasować kształt elementów dystansowych.
Takie prace wymagają jedynie podstaw materiałoznawstwa i cierpliwości, ale nie zastąpią poprawnego projektu pod kątem wytrzymałości – przy elementach nośnych sprawdź, czy nie osłabiasz nadmiernie konstrukcji.
Konserwacja i przechowywanie wielofrezów
Aby wielofrez służył długo:
- przechowuj go w oryginalnym opakowaniu lub w stojaku, aby ostrza się nie stykały,
- po pracy oczyść z wiórów i resztek chłodziwa, wytrzyj do sucha,
- na dłuższe przechowywanie zabezpiecz cienką warstwą oleju,
- nie rzucaj go luzem do szuflady z innymi narzędziami – stępienie i wyszczerbienia murowane.
Zużyty, ale niepołamany wielofrez HSS można regenerować przez ponowne ostrzenie w specjalistycznym zakładzie. Czy to się opłaca – zależy od rodzaju frezu i lokalnych stawek usługi.
Na co uważać przy zakupie wielofrezu
- Sprawdź rodzaj chwytu (stożek, walcowy) i jego wymiar – musi pasować do Twojej oprawki lub uchwytu.
- Dobierz materiał frezu (HSS/węglik) do swojej obrabiarki i rodzaju pracy.
- Nie kupuj „w ciemno” pod specjalne profile – profil wielowypustu czy kształtu musi odpowiadać konkretnym wymiarom.
- Jeśli nie masz danych materiału obrabianego (np. stary wałek, nieznana stal), zacznij od łagodnych parametrów i obserwuj zachowanie narzędzia.
Najczestsze pytania
Czy wielofrezem można pracować w zwykłej wiertarce ręcznej?
Nie ma to sensu i jest niebezpieczne. Wielofrez generuje duże siły boczne, których wiertarka ręczna nie jest w stanie bezpiecznie przenieść. Do frezowania używaj frezarki, tokarko–frezarki lub wiertarki kolumnowej, i to tylko przy bardzo lekkich pracach.
Jak dobrać obroty i posuw do wielofrezu?
Parametry zależą od średnicy frezu, materiału obrabianego, materiału narzędzia i sztywności obrabiarki. Sprawdź zalecenia producenta frezu oraz dokumentację swojej maszyny. Jeśli ich nie masz, zacznij od niższych obrotów i mniejszego posuwu, obserwuj wióry i temperaturę narzędzia, koryguj na bieżąco.
Czy wielofrezem da się dorobić wielowypust na wałku w warunkach garażowych?
Teoretycznie tak, ale w praktyce wymaga to odpowiedniego wielofrezu kształtowego, dokładnego ustawienia podziału obrotowego wałka i doświadczenia. Bez podzielnicy, sztywnej frezarki i dokumentacji wymiarowej danego wielowypustu łatwo o błąd, który unieruchomi połączenie lub spowoduje szybkie zużycie.

 © 2026 AUTOBI Sp. z o.o. — wszelkie prawa zastrzeżone v2